Het onder ogen zien is meestal de eerste snede die een nieuwe machinist leert en de laatste waar een ervaren hand niet meer aan denkt, en dat is precies de reden waarom het nog steeds problemen veroorzaakt. Span een werkstuk, ga over het uiteinde en je hebt een plat, vierkant vlak om vanaf te werken. Doe het onzorgvuldig en elke bewerking die volgt erft de fout. Wat volgt is hoe we het vlakken op een draaibank in onze eigen werkplaats benaderen: de opstellingsgewoonten, de getallen waar we van uitgaan en de fouten die we uiteindelijk het vaakst corrigeren.
Wat geconfronteerd worden op een draaibank werkelijk doet
Geconfronteerd verwijdert materiaal van het uiteinde van een werkstuk om een oppervlak loodrecht op de rotatie-as te produceren. Het gereedschap beweegt radiaal, over het vlak, in plaats van langs de lengte van het onderdeel. Het resultaat is een referentievlak: iets om tegenaan te zitten, te meten of vast te houden bij een tweede operatie.
Meestal is het werkstuk cilindrisch en wordt het vastgehouden in een drieklauwplaat. Een vierklauwplaat of een voorplaat komt naar buiten als het onderdeel onregelmatig is, dunwandig is of op de juiste manier moet worden ingebeld. Langere assen worden vaak tussen de centra geleid, waarbij een aandrijfhond de rotatie verzorgt.
Er zijn twee dingen die een goed gezicht definiëren. Het is plat binnen wat de tekening toelaat, en het staat haaks op de as. Afwerking, braamconditie en cyclustijd volgen allemaal uit deze twee. Een gezicht dat er helder uitziet maar een paar honderdsten van een millimeter uitloopt, zal nog steeds een peiling uit de lijn duwen, dus we controleren dit met een indicator in plaats van met het oog.
Onder ogen zien versus draaien: ander voer, ander resultaat
Deze twee bewerkingen worden vaak verward omdat ze dezelfde machine en vaak hetzelfde gereedschap gebruiken. Het verschil is de richting waarin het gereedschap beweegt ten opzichte van het werkstuk.
Hoe u een vlaksnede kunt onderscheiden van een draaiende snede op de machine. | Aspect | Facing | Draaien |
| Gereedschapstoevoer | Radiaal, over het kopvlak | Axiaal, over de lengte |
| Resultaat | Plat vlak, haaks op de as | Gereduceerde diameter, cilindrisch oppervlak |
| Diepte gemeten | Aan het einde, langs de as | Buiten de diameter, radiaal |
| Oppervlaktesnelheid | Verandert als het gereedschap het gezicht kruist | Constant bij een gegeven diameter |
| Typisch gebruik | Een uiteinde recht maken, een zaagsnede schoonmaken, een schouder vormen | Een buitendiameter op maat brengen |
Opstellen vóór de eerste snede
Bijna elk probleem waarover we worden gevraagd, begint voordat het gereedschap het metaal raakt. Vijf minuten voorbereiding scheelt een afgedankt onderdeel.
- Houd de overhang kort. Pak zoveel van het werkstuk vast als de bewerking toelaat; elke extra millimeter die uit de kaken steekt, voegt trillingen toe die je achteraf niet meer kunt wegsnijden.
- Zet het gereedschap op middenhoogte. Een stuk gereedschap boven het midden schuurt en wordt snel dof, terwijl een stuk gereedschap onder het midden een pitje in het midden van het gezicht achterlaat. Controleer het midden van de losse kop met een liniaal of een klein vierkantje.
- Pas het gereedschap aan de snijrichting aan. Een standaard rechtsdraaiend gereedschap hield de gebruikelijke sneden vast aan de insteekzijde, zodat u vanaf de buitendiameter naar binnen voert terwijl de spil naar u toe draait.
- Vergrendel de slede en stel de compound zo in dat de dwarsslede het gereedschap recht over het vlak beweegt. Elke hoek die in de compound overblijft, verandert een plat vlak in een kegel.
- Verwijder het spanen en zorg ervoor dat het gereedschap ruimte heeft om het midden van het werkstuk te bereiken zonder dat de houder de boorkop vervuilt.
Een confrontatiereeks die werkt
Onderstaande volgorde is wat wij leren op de werkvloer. Het is geschikt voor handmatige draaibanken en vertaalt zich rechtstreeks naar een CNC-programma.
- Strijk het uiteinde lichtjes af terwijl de spil op gematigde snelheid draait en kijk waar het gereedschap het eerst contact maakt. Een gedeeltelijke snede geeft aan dat het werkstuk niet recht in de kaken zit of schuin is gezaagd.
- Neem de voorbewerking vanaf de buitenrand naar het midden en laat ongeveer 0,2 mm tot 0,5 mm materiaal over voor de afwerking.
- Trek terug, stop de spil en controleer de totale lengte aan de hand van de tekening voordat u verder gaat. Het is veel gemakkelijker om nog eens 0,3 mm te verwijderen dan terug te plaatsen.
- Neem de afwerkingssnede met een scherpe rand, een lichtere voeding en dezelfde bewegingsrichting, zodat de afwerking over het hele vlak consistent is.
- Stop net voor het dode punt op handmatige machines, of programmeer het gereedschap om de middellijn op een CNC vrij te maken en breek vervolgens de rand met een fijne vijl of een ontbraamgereedschap terwijl het werk langzaam draait.
Eén punt dat het herhalen waard is: naarmate het gereedschap de as nadert, daalt de oppervlaktesnelheid naar nul. Daar snijden komt dichter bij wrijven dan bij snijden, waardoor de afwerking vaak verslechtert in de laatste paar millimeters van het vlak. Een iets hoger spiltoerental, een lichtere voeding nabij het midden of een constante oppervlaktesnelheidsregeling op een CNC helpen allemaal.
Snelheden, voedingen en snedediepte
De aantallen zijn afhankelijk van het materiaal, de stijfheid en de gereedschappen, maar dit zijn de bereiken waar we vanuit gaan op een redelijk krappe draaibank met hardmetalen wisselplaten.
Uitgangswaarden voor een lichte draaibank; aanpassen aan materiaal, stijfheid en gewenste afwerking. | Parameter | Voorbewerken | Afwerking |
| Diepte van de snede | 0,5 mm tot 2 mm | 0,1 mm tot 0,4 mm |
| Voer per omwenteling | 0,1 mm tot 0,25 mm | 0,05 mm tot 0,1 mm |
| Spilsnelheid | Ingesteld vanaf de grootste diameter | Kan omhoog worden gezet voor een schoner gezicht |
| Koelvloeistof | Overstroming waar beschikbaar | Overvloeien of een lichte penseeltoepassing |
Stel de spilsnelheid in op basis van de grootste diameter die u snijdt, niet op basis van het uiteindelijke formaat. Een vlak van 40 mm en een vlak van 10 mm hebben bijvoorbeeld heel verschillende toerentallen nodig om dezelfde oppervlaktesnelheid te behouden, en de buitenrand is waar het meeste snijwerk plaatsvindt.
Wanneer een gezicht fout gaat
De meeste geconfronteerde fouten verraden zichzelf in de eerste paar seconden. Het aflezen van het oppervlak tijdens het snijden scheelt een hoop giswerk.
- Chatter-markeringen: te veel uitsteeklengte, een losse gereedschapspaal, een niet ondersteund werkstuk of een te zware voeding. Verklein eerst de overhang en voer dan.
- Schotel of convex gezicht: het gereedschap bevindt zich niet op middenhoogte, of de dwarsslede beweegt niet haaks op de as.
- Gescheurde, uitgesmeerde afwerking: een botte rand, of een oppervlaktesnelheid nabij het midden die te laag is om netjes te snijden.
- Zware braam aan de buitenrand: een versleten wisselplaat en een voedingssnelheid die het metaal duwt in plaats van afschuift.
- Pip links in het midden: het gereedschap is vlak voor de as gestopt, of de geometrie van de gereedschapsneus is niet geschikt om naar het midden te wijzen.
Waar gezichtskwaliteit zichtbaar is in echte delen
Een gezicht is zelden een doel op zichzelf. Op een getrapte as moet de schouder die een lager draagt haaks op de tap staan, anders gaan de voorspanning en de slingering uit het raam. Op een bronzen bus bepalen de beklede uiteinden de geïnstalleerde lengte en bepalen hoe het onderdeel in de behuizing zit. Bij tandwielblanks worden beide zijden machinaal bewerkt, zodat de dikte en parallelliteit binnen de tolerantie vallen voordat de tanden worden doorgesneden. Wanneer die details afwijken, vertelt de hele vergadering je er later over.
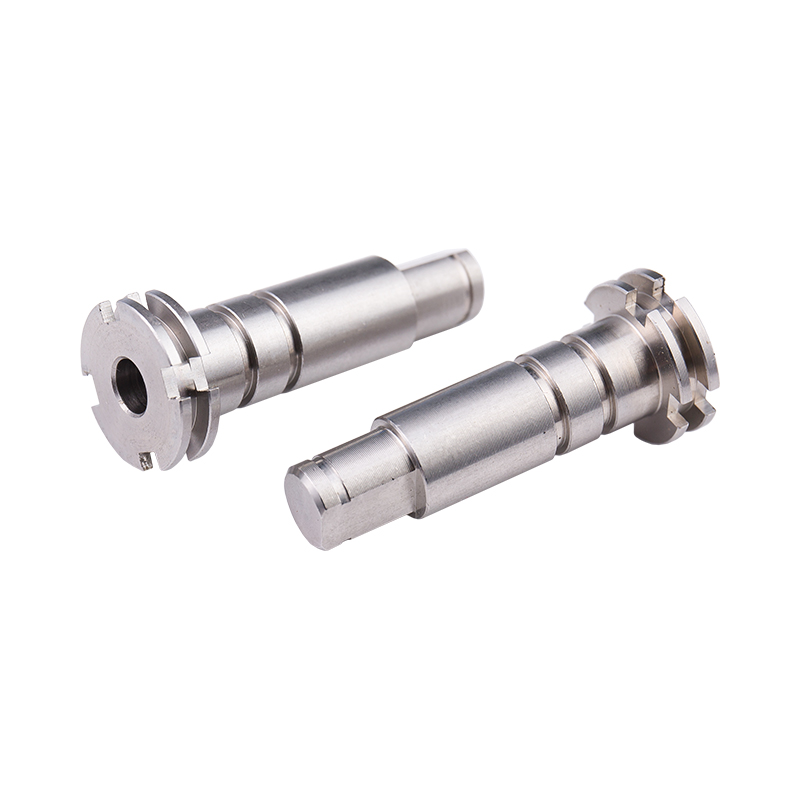 Op maat gemaakte roestvrijstalen aandrijfas Op maat gedraaide RVS as voor motor- en lageraansluitingen, met specificaties en oppervlaktebehandeling afgestemd op de toepassing; schouderbekleding ondersteunt de nauwkeurigheid van de montage. Bekijk Product →
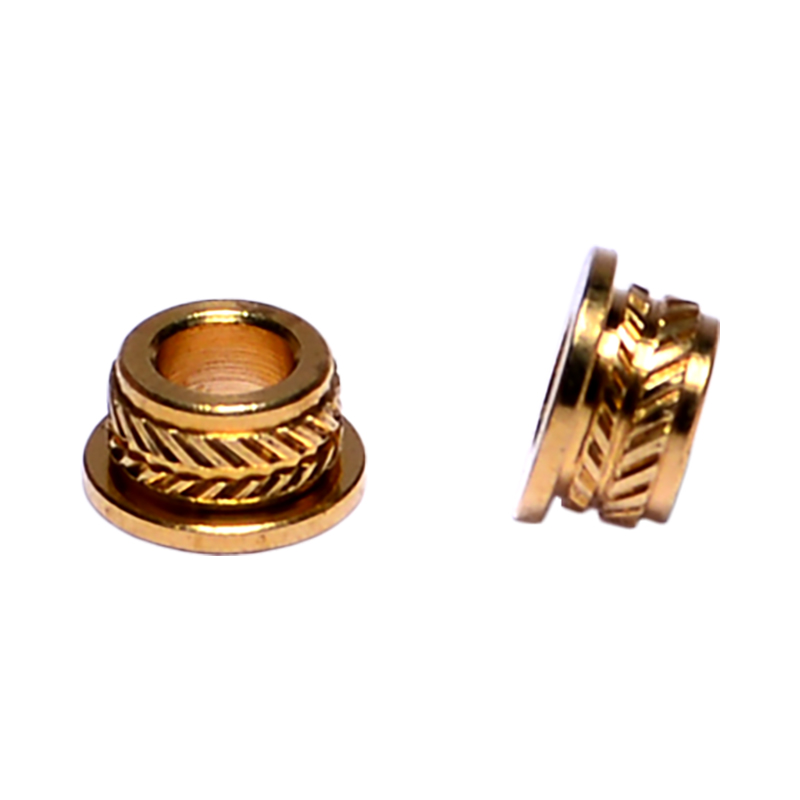 Aangepaste bronzen bussen voor B2B-productie Op maat gemaakte bronzen bussen van een fabrikant die CNC-draaien en grote volumes aanbiedt; geconfronteerde uiteinden helpen bij het instellen van de geïnstalleerde lengte en zitting in behuizingen. Bekijk Product →
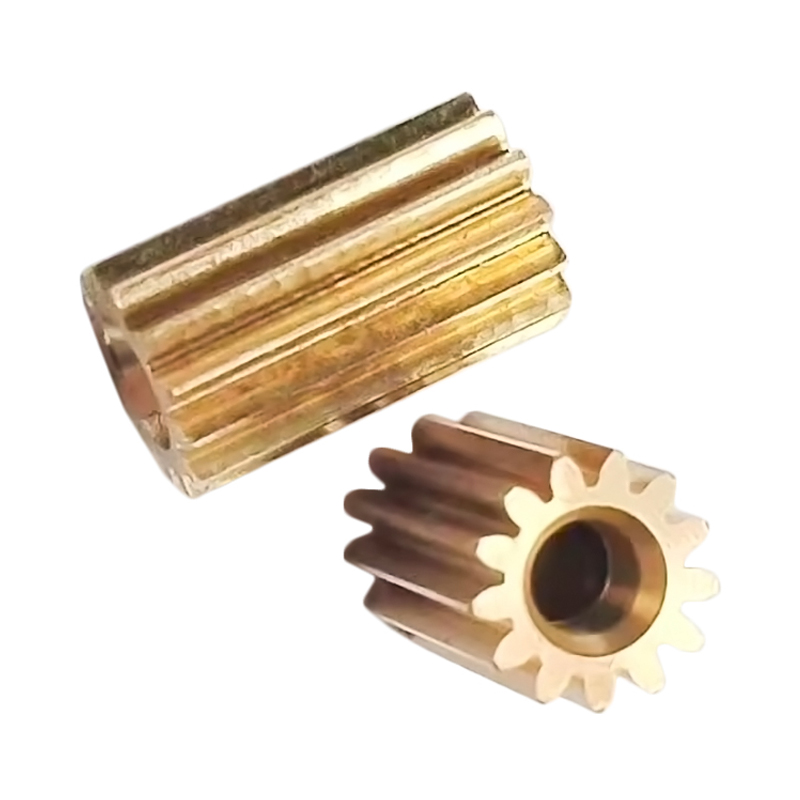 Op maat gemaakt messing tandwiel voor krachtoverbrenging Messing gedraaid tandwiel voor motoraangedreven krachtoverbrenging, verwerkt volgens de gevraagde specificaties en oppervlaktebehandeling, met een bekleding die cruciaal is voor dikte en parallelliteit. Bekijk Product →
Dit is de reden dat we het bekleden beschouwen als een metrologische stap in plaats van als een voorbewerking. De delen die onze draaiende cellen verlaten, van getrapt schachtwerk tot kleine bevestigingsmiddelen, worden gecontroleerd op haaksheid en lengte in plaats van simpelweg de diameter te meten. Ons team heeft de bredere aanpak geschreven in hoe de maatnauwkeurigheid tijdens een productierun wordt gehandhaafd , en de komende operatie is de eerste plaats waar discipline begint.
Gewoonten die gezichten plat houden
Standtijd en geduld zijn belangrijker dan welke instelling dan ook. Houd een reserve wisselplaat of vers geslepen gereedschap binnen handbereik, zodat een botte rand nooit een reden wordt om het gezicht slecht af te werken. Voer de extra doorgang op een lichtere diepte uit in plaats van een zware snede te forceren die het werkstuk afbuigt. Laat de boorkopsleutel nooit in de boorkop zitten, houd de vijlhandgreep in uw hand en uit de buurt van de draaiende boorkop, en verwijder lang, vezelig spanen met een haak of een borstel in plaats van met handschoenen aan. Dit soort kleine gewoonten zorgen ervoor dat de werkvloer kalm wordt, en dat kalme operators betere gezichten trekken.
Monteren op een draaibank is een eenvoudig idee dat wordt uitgevoerd met veel kleine beslissingen: hoeveel er uit de kaken hangt, waar het gereedschap ten opzichte van het midden zit, welke kant het op beweegt en hoeveel voorraad je achterlaat voor de laatste gang. Als u deze goed uitvoert, duurt de operatie enkele minuten en wordt de tolerantie zonder gedoe gehandhaafd. Begrijp ze verkeerd en de fout volgt het onderdeel helemaal tot aan de montage. Als een oppervlak op een van uw componenten steeds buiten de specificaties blijft, stuur ons dan de tekening en een foto van de oppervlakteafwerking, en we zullen u vertellen wat we zouden veranderen in de opstelling.