Het frezen is meestal de eerste handeling die een nieuwe machinist leert, en het is vaak de handeling die in stilte beslist of een onderdeel goed of schroot is. Als u een gereedschap dwars over het uiteinde van een draaiend werkstuk hebt zien bewegen en een vlak, vlak oppervlak achterlaat, heeft u het vlak op een draaibank al in actie gezien. Wat er eenvoudig uitziet vergt meer aandacht dan de meeste mensen verwachten: gereedschapshoogte, voedingsrichting, snijsnelheid en werkstukopspanning komen allemaal naar voren in het afgewerkte vlak.
Deze gids behandelt de praktische kant van het vlakfrezen op handmatige en CNC-draaibanken, van het instellen van de klus tot het oplossen van problemen, en eindigt met de details die er toe doen wanneer een vlak vlak een tolerantie moet aanhouden tijdens de productie.
Wat geconfronteerd worden op een draaibank eigenlijk doet
Facing vermindert de lengte van een werkstuk en produceert een vlak oppervlak loodrecht op de rotatie-as. Het werkstuk draait terwijl een enkelpuntsgereedschap over het kopvlak beweegt, meestal van de buitendiameter naar het midden, of andersom. Die loodrechte voeding is het belangrijkste verschil met draaien, waarbij het gereedschap evenwijdig aan de as beweegt en in plaats daarvan de diameter verkleint.
In een werkplaats voert Facet meerdere taken tegelijk uit:
- Creëert een schoon, vierkant referentievlak waarvan latere bewerkingen kunnen worden gemeten.
- Maakt het gezaagde of ruwe uiteinde van het staafmateriaal vierkant, zodat het onderdeel een bekende lengte heeft.
- Verwijdert de rafelige rand die is achtergelaten door een lintzaag of een afsteekgereedschap.
- Bereidt het uiteinde voor op centreren, afschuinen of draadsnijden.
Omdat er zoveel van afhangt, zorgt een gezicht dat niet vierkant, taps of gebogen is voor fouten bij elke volgende stap.
Opstellen voor een zuivere snede
De meeste problemen zijn vermomde set-upproblemen. Voordat u de invoerhendel aanraakt, moet u rekening houden met een paar basiszaken.
Werkstukopspanning en overhang
Pak het werkstuk zo dicht mogelijk bij de spanklauwen vast als de bewerking dit toelaat en houd de niet-ondersteunde lengte kort. Op dunne schijven of ringen verslaat een lichte beweging met een zachte voeding een zware snede die het onderdeel van het gereedschap wegveert. Als het vlak het enige onderdeel is dat wordt bewerkt, zal een zachte kaak of een eenvoudige opspanning vaak meer bijdragen aan de nauwkeurigheid dan enige verandering in de snijparameters.
Gereedschapshoogte op midden
Plaats de gereedschapspunt precies op de middellijn van de spil. Een gereedschap boven het midden laat een klein knobbeltje achter in het midden van het gezicht; onder het midden geplaatst, wrijft, duwt het werk en produceert een ruw, door het werk gehard oppervlak. Een middenmeter, een stalen liniaal die tussen gereedschap en werkstuk is geknepen, of een meetklok op de dwarsslede brengen u dichtbij, en een lichte testsnede bevestigt dit.
Gereedschapskeuze en geometrie
Rechts- en linkshandig gereedschap worden in tegengestelde richtingen ingevoerd, dus stem het gereedschap af op de richting waarin u wilt bewegen en zorg ervoor dat de snijkant, en niet de flank, in het werk grijpt. Houd de uitsteeklengte van het gereedschap tot het minimum, zodat de klus geklaard kan worden. Een positieve spaangeometrie past bij lichtere machines, een kleine neusradius geeft een fijnere afwerking maar een zwakkere punt, en een grotere radius verhoogt de snijkrachten voldoende om te klapperen op slanke onderdelen.
Naar binnen gericht of naar buiten gericht
De voedingsrichting is een beslissing die de moeite waard is om bewust te nemen in plaats van uit gewoonte.
- Naar buiten gericht (midden tot buitendiameter): de snede begint in het midden en loopt naar buiten. Het gereedschap verlaat het werkstuk netjes aan de buitenrand, wat vaak de afwerking van het sluitgedeelte van het vlak verbetert en de braam naar de buitendiameter duwt, waar een vijl of afschuining deze gemakkelijk kan verwijderen.
- Naar binnen gericht (buitendiameter richting midden): het gereedschap komt aan de buitenrand binnen en eindigt in het midden. Dit verdient vaak de voorkeur als een braam nabij de boring gemakkelijker te hanteren is, of als een volgende centrale boorbewerking dat materiaal toch zal verwijderen.
Veel machinisten gaan ruw naar het midden toe en nemen de afwerkingspas naar buiten. Welke richting u ook kiest, zorg ervoor dat deze consistent blijft over de hele batch, zodat de vlakken uitwisselbaar blijven.
Snelheden, voedingen en snedediepte
Een eigenaardigheid van het geconfronteerd worden is dat de oppervlaktesnelheid verandert naarmate het gereedschap beweegt. Bij de buitendiameter beweegt het werk het snelst; vlakbij het centrum beweegt het nauwelijks. Op een handmatige draaibank die met een vast toerental draait, betekent dit dat de velg vaak te snel wordt gesneden en het midden te langzaam. Door de spilsnelheid iets te verlagen en de voeding tijdens de nabewerking te vergemakkelijken, krijgt u doorgaans een consistenter vlak.
Geschatte startpunten voor vlakbewerkingen in zacht staal met hardmetalen gereedschap; aanpassen aan machinestijfheid, wisselplaatkwaliteit en werkstukmateriaal. | Pass | Diepte van de snede | Voer | Oppervlaktesnelheid | Doel |
| Voorbewerken | 1,0 tot 2,5 mm | 0,15 tot 0,30 mm/omw | 120 tot 180 m/min | Verwijder het stokje en het gezaagde uiteinde |
| Halfafwerking | 0,3 tot 0,8 mm | 0,10 tot 0,20 mm/omw | 150 tot 200 m/min | Correcte vlakheid en lengte |
| Afwerking | 0,05 tot 0,20 mm | 0,05 tot 0,12 mm/omw | 180 tot 250 m/min | Eindafwerking en referentievlak |
Veelvoorkomende problemen en hoe u deze kunt oplossen
- Een kern of pit in het midden. Bijna altijd gereedschapshoogte. Zet de tip weer in het midden en voer een nieuwe pass uit.
- Taper of een schotelvormig gezicht. Controleer de uitlijning van de losse kop op het aswerk, slijtage in de dwarsslede en compound, en doorbuiging van het gereedschap bij lange uitsteeklengtes.
- Chatter of een afwerking met patroon. Verkort de uitsteeklengte van het gereedschap, ondersteun het werkstuk beter, verlaag de snelheid iets of verander de neusradius.
- Een ruwe, gescheurde afwerking. Meestal een botte snijkant, een te zware voeding of een snelheid die noch bij het materiaal, noch bij de wisselplaat past.
- Bramen op de rand. Voeg een kleine afschuining of een lichte ontbraamgang toe als onderdeel van de bewerking en niet als bijzaak.
Geconfronteerd met een CNC-draaibank
Op een CNC-draaibank is de geometrie van de snede hetzelfde; alleen de controle erover verandert. Een paar punten zijn het waard om te onthouden.
- Gezichtsbewegingen worden geprogrammeerd als een rechte beweging langs de X-as met een vaste Z, of als een ingeblikte richtingscyclus zoals G72 op veel Fanuc-achtige bedieningselementen.
- Constante oppervlaktesnelheid (G96) zorgt voor een constante snijsnelheid wanneer het gereedschap het midden nadert. Combineer hem met een maximale spilsnelheidsklem, anders gaat de spil lopen naarmate de diameter kleiner wordt.
- Voeding per omwenteling zorgt ervoor dat de spaanbelasting consistent blijft, ongeacht de diameter.
- Een aparte lichte afwerkingsgang, vaak 0,1 tot 0,2 mm, geeft een voorspelbare afwerking en vlakheid.
Herhaalbaarheid is het echte voordeel, en hangt nog steeds af van de juiste gereedschapscorrecties en een geverifieerd eerste onderdeel. Het laten lopen van getrapte schachten is een goed voorbeeld van waar dit loont.
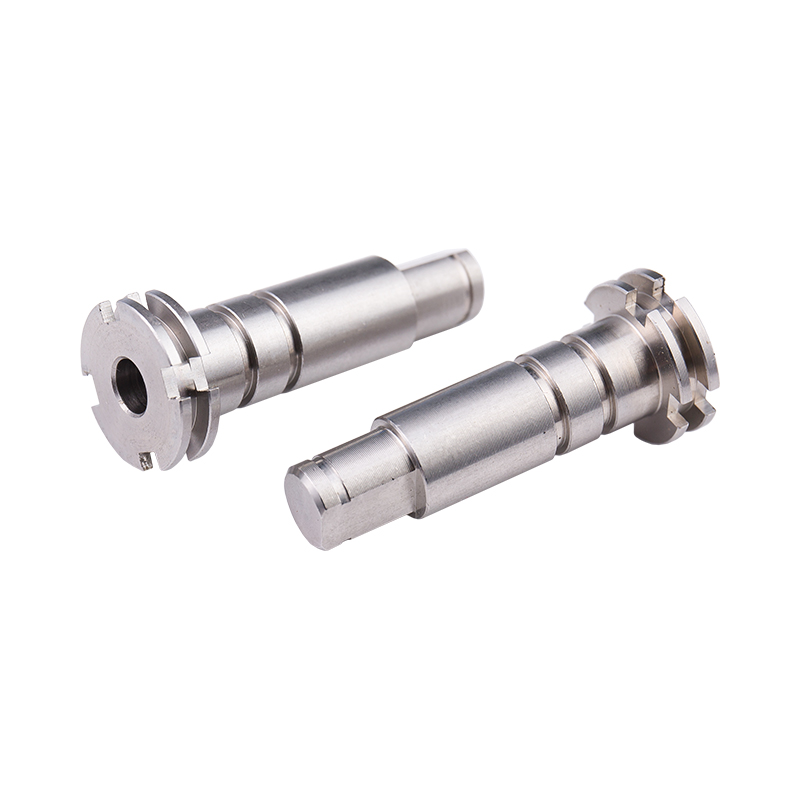 Op maat gemaakte roestvrijstalen aandrijfas Een op maat gemaakte, gedraaide roestvrijstalen getrapte as voor motor-, lager- of accessoireaansluiting, die de moeite waard is om te herzien vanwege de herhaalbare productie van getrapte assen en de nauwkeurigheid van aandrijfcomponenten. Bekijk Product →
Waarom het gezicht vaak belangrijker is dan de diameter
Bij onderdelen die stapelen, zitten of draaien, is het eindvlak de referentie waar al het andere vanaf wordt gemeten. Optische assen zijn een goed voorbeeld: het vlak moet vlak en vierkant zijn, zodat het geheel goed zit, zonder dat er uitloop bij de schouder ontstaat. Dezelfde logica is van toepassing op kleplichamen, tandwieloverbrengingen en aandrijfcomponenten, waarbij een paar micrometer slagvlakfout stroomafwaarts verandert in geluid, trillingen of voortijdige slijtage. Dat is een groot deel van hoe maatnauwkeurigheid onder controle wordt gehouden bij volumeproductie.
 Aangepaste roestvrijstalen optische as met sleuf Een gedraaide roestvrijstalen optische as met gleuf voor beweegbare gewrichtscomponenten, gemaakt volgens aangepaste specificaties; de moeite waard om te controleren waar vierkante eindvlakken ertoe doen. Bekijk Product →
Passende vlakken op bussen en behuizingen
Bussen laten de andere kant van de medaille zien. Een flensbus of gewone bronzen bus wordt in een behuizing geperst en draagt een roterende as, dus beide eindvlakken moeten haaks op de boring staan en vrij zijn van bramen. Een braam die op een vlak uiteinde achterblijft, kan ervoor zorgen dat de bus volledig op zijn plaats blijft zitten, wat de speling wegneemt en later zichtbaar wordt als hitte en slijtage. Een zuivere bekleding gevolgd door een lichte afschuining kost vrijwel niets en voorkomt dat volledig.
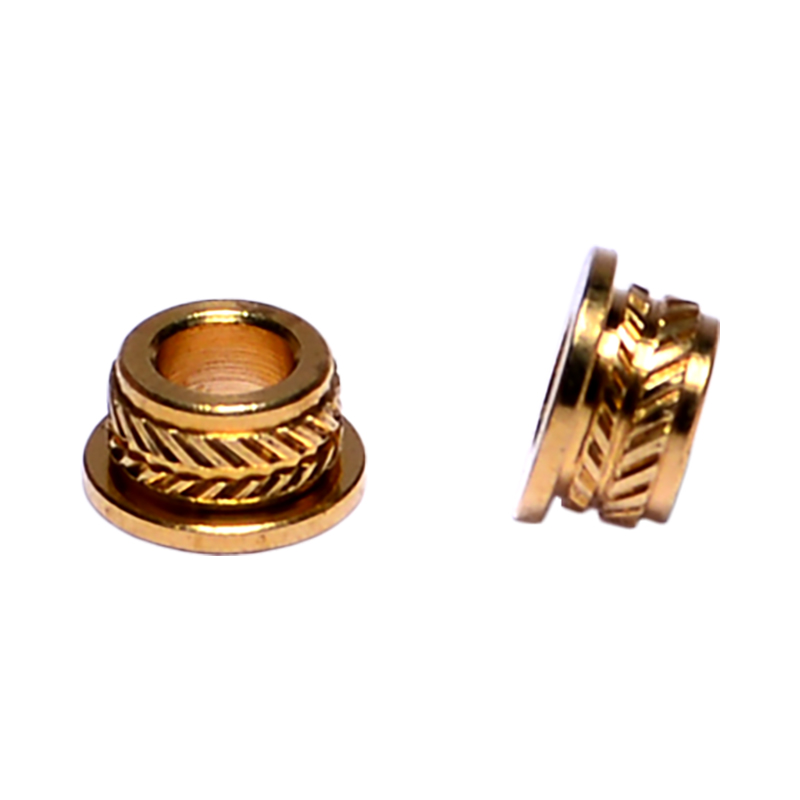 Aangepaste bronzen bussen voor B2B-productie Een bronzen busoptie, aangepast voor business-to-business-behoeften; de moeite waard om te bekijken wanneer nauwkeurigheid van de plaatsing, braamvrije oppervlakken en een schoon oppervlak belangrijk zijn bij behuizings- en asconstructies. Bekijk Product →
Controlelijst vóór uw volgende snede
- Zorg ervoor dat het werkstuk stevig vastzit met een minimale uitsteeklengte.
- Zet de gereedschapspunt precies in het midden en controleer deze met een proefsnede.
- Houd de uitsteeklengte van het gereedschap zo kort mogelijk zodat de klus geklaard kan worden.
- Bepaal de invoerrichting voordat u begint en blijf consistent tijdens de batch.
- Ruw zwaar, neem dan een lichte afwerkingsgang voor vlakheid en afwerking.
- Controleer het gezicht met een richtliniaal of indicator, niet alleen met het oog.
- Breek de rand met een kleine afschuining of ontbraamgang voordat het onderdeel de machine verlaat.
Onder ogen zien beloont geduld meer dan macht. Plaats het gereedschap in het midden, houd de opstelling stijf en laat een lichte afwerkingsgang het werk doen, en het gezicht zal vlak, herhaalbaar en klaar zijn voor welke bewerking dan ook.
Kunshan Hong Yong Sheng precisie-hardwareproducten Machines en giet precies dit soort onderdelen, van askernen en bussen tot bevestigingsmiddelen en spuitgietcomponenten. Als u een tekening heeft waarbij het kopse uiteinde een tolerantie moet hebben, vertellen onze ingenieurs u graag hoe het in productie zou werken.