Frezen op de draaibank is een van die bewerkingen die er eenvoudig uitzien totdat een vlak niet haaks is of de lengte van het onderdeel afwijkt. In onze winkel beschouwen we het als de eerste kans om een betrouwbaar gegeven vast te stellen en de toon te zetten voor elke latere snede. Het werkstuk roteert, een enkelpuntsgereedschap beweegt over het uiteinde en er verschijnt een plat oppervlak op de plaats waar vroeger een zaagsnede of ruw materiaal lag. Als het goed is gedaan, is het vlak schoon, haaks op de as en klaar om te boren, draaien of inspecteren.
Het is ook een praktische operatie om te begrijpen, omdat er zoveel van afhangt. Een vlak uiteinde kan een onderdeel in een armatuur lokaliseren, een schouder voor een lager bieden of eenvoudigweg een plano op de juiste lengte brengen. Als het gezicht goed staat, begint de volgende bewerking vanaf een bekende referentie. Als dit niet het geval is, brengt elke latere meting enige onzekerheid met zich mee.
Wat geconfronteerd worden op de draaibank eigenlijk doet
Geconfronteerd is een draaibankbewerking waarbij een vlak oppervlak wordt geproduceerd aan het uiteinde van een roterend werkstuk. Het snijgereedschap wordt loodrecht op de spilas aangevoerd, over het vlak in plaats van over de lengte. Op een handmatige draaibank betekent dit meestal dat de dwarsslede wordt ingeschakeld; op een CNC-draaibank is het een X-asbeweging waarbij het gereedschap op de juiste Z-diepte is geplaatst. Het resultaat is een vlak dat haaks op de hartlijn van het onderdeel staat en een lengte die kan worden geregeld binnen de tolerantie die voor de taak vereist is.
De bediening wordt vaak verward met draaien, maar de twee lossen verschillende problemen op. Draaien verkleint de diameter en creëert cilindrische oppervlakken terwijl het gereedschap parallel aan de as beweegt. Facing regelt het uiteinde van het onderdeel: het verwijdert zaagsporen, maakt een schouder recht, vestigt een middelpunt voor het boren en brengt de totale lengte op maat. In veel workflows is het vlakken de eerste snede en de laatste controle, eerst om een referentiepunt te creëren en als laatste om te bevestigen dat het onderdeel niet te lang is.
Een zuivere snede instellen
De meeste problemen beginnen voordat het gereedschap het werk aanraakt. Het werkstuk heeft een veilige werkstukbevestiging nodig met een minimale uitsteeklengte; een klauwplaat of spantang die het onderdeel laat bewegen, zal een vlak produceren dat taps of klapperend is. De gereedschapshoogte is net zo belangrijk. Als het gereedschap boven het midden zit, kan het wrijven en een klein knobbeltje in het midden achterlaten; als deze onder het midden zit, kan de rand ingraven of snel slijten. Het gereedschap op het midden zetten is een kleine stap die veel afwerkingsproblemen bespaart.
Snelheid, voeding en snedediepte moeten overeenkomen met het materiaal en de wisselplaat. Een lichte nabewerking bij een gemiddelde voeding geeft doorgaans een beter vlak dan een zware snede waardoor het onderdeel afbuigt. Koelmiddel helpt bij de spaanafvoer en temperatuurbeheersing, vooral op roestvrij staal en gelegeerd staal. Voor handmatig werk zijn een stabiele handbeweging en een consistente snedediepte belangrijk; voor CNC-werk moet het programma een schone in- en uitgang mogelijk maken, zodat het gereedschap geen getuigemarkering achterlaat in het midden of de buitenrand.
Handmatig en CNC-draaien in de praktijk
Op een handmatige draaibank controleert de operator de dwarsvoeding met de hand en kijkt naar de spaan en het oppervlak. Op een CNC-draaibank wordt dezelfde geometrie door het programma gedefinieerd, maar de principes veranderen niet: correcte gereedschapspositie, geschikte snijgegevens en een stabiele opstelling. CNC-bewerking is herhaalbaar zodra het proces zich heeft bewezen. Daarom gebruiken productieonderdelen vaak een vaste bewerkingscyclus voordat andere onderdelen worden bewerkt.
Naast elkaar kijken en draaien
Kijken en draaien zijn complementair, niet uitwisselbaar. De onderstaande tabel houdt de basismechanismen duidelijk.
Frezen en draaien zijn complementaire draaibankbewerkingen; de tabel vergelijkt hun basismechanismen en beoogde resultaten. | Operatie | Gereedschapstoevoer | Primair resultaat | Typisch gebruik |
| Facing | Loodrecht op de spilas | Plat kopvlak en gecontroleerde lengte | Het kwadrateren van de voorraad, het vaststellen van een nulpunt, het afwerken van een einde |
| Draaien | Parallel aan de spilas | Cilindrisch oppervlak en verminderde diameter | Het maken van schachten, schouders en buitenprofielen |
Gereedschap, afwerking en de details die er toe doen
Gereedschapsgeometrie heeft een direct effect op het gezicht. Een scherpe wisselplaat met de juiste neusradius en inloophoek kan het materiaal netjes afschuiven; een versleten rand heeft de neiging te wrijven, polijsten of een gescheurde afwerking achter te laten. Voor zachtere materialen zoals aluminium of koper helpen een positieve hellingshoek en scherpe rand de opgebouwde snijkant onder controle te houden. Voor staal en roestvrij staal moeten de wisselplaatkwaliteit en coating overeenkomen met de snijsnelheid en het onderbroken karakter van sommige vlaksneden.
Wanneer een vlak een nauwe lengte- of haaksheidstolerantie moet hebben, verdient inspectie dezelfde aandacht als de snede. We vertrouwen op een consistente opstelling en meetdiscipline, net zoals de aanpak die wordt beschreven in ons artikel over hoe wij maatnauwkeurigheid garanderen . Een vlak oppervlak is alleen nuttig als het wordt gemeten tegen het juiste referentiepunt en wordt gecontroleerd voordat de volgende bewerking begint.
Gefacetteerde oppervlakken zijn ook van belang bij onderdelen zoals getrapte assen en stalen bussen, waarbij een vierkante schouder of gecontroleerde lengte de montage beïnvloedt. Een schoon gezicht kan het verschil zijn tussen een lager dat correct zit en een lager dat iets afwijkend zit.
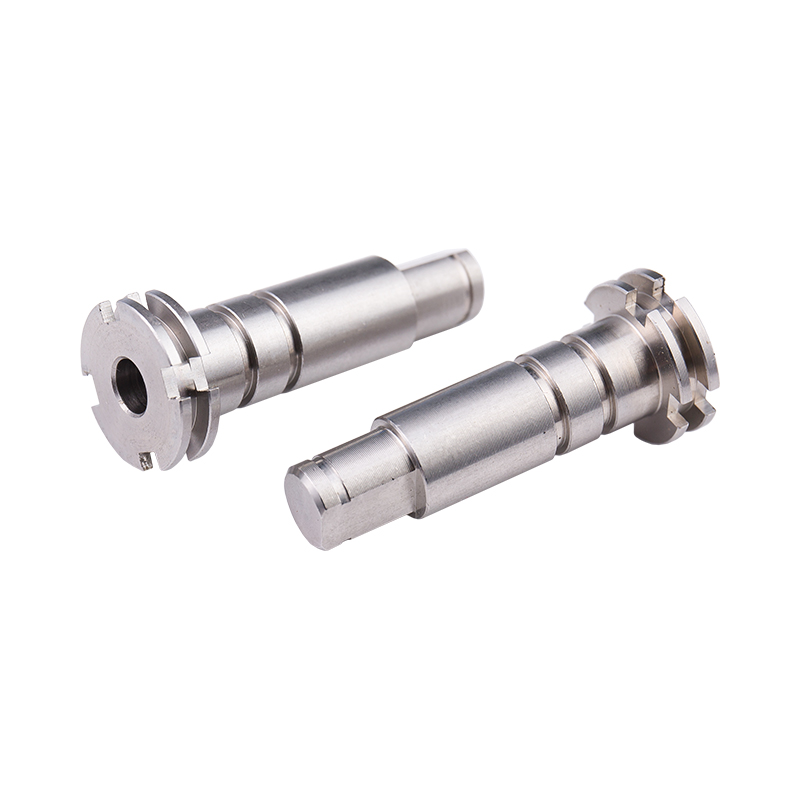 Op maat gemaakte roestvrijstalen aandrijfas Een op maat bewerkte roestvrijstalen as voor het verbinden van motoren, lagers en accessoires, geschikt voor getrapte asconstructies waarbij oppervlaktevlakken de zitting en uitlijning beïnvloeden. Bekijk Product →
 Aangepaste stalen bussen en bustypen Een reeks op maat gemaakte stalen bussen, waaronder flens-, T-, conische en ronde typen, voor bescherming tegen slijtage en betrouwbare bevestiging in machinaal bewerkte assemblages. Bekijk Product →
Zelfs een eenvoudig gezicht bevat veel informatie. Het vertelt u of het gereedschap zich in het midden bevindt, of het onderdeel stijf is en of de snijgegevens binnen het juiste bereik liggen.
Veelvoorkomende problemen en eenvoudige correcties
- Een kern in het midden. Het gereedschap bevindt zich waarschijnlijk boven het midden of de voeding is gestopt voordat het gereedschap de middellijn bereikte. Reset de gereedschapshoogte en kijk door het midden met een lichte beweging.
- Chatter of een golvend gezicht. Controleer de uitsteeklengte van het werkstuk, de klauwplaatdruk en de uitsteeklengte van het gereedschap. Verminder de snedediepte of pas de snelheid en voeding aan om weg te bewegen uit de klapperzone.
- Slechte oppervlakteafwerking. Een doffe rand, een te hoge voeding of onvoldoende koelvloeistof kunnen allemaal een ruw gezicht achterlaten. Probeer een nieuwe wisselplaat, een kleinere invoer of een afwerkingsgang.
- Gezicht niet vierkant. Het werkstuk zit mogelijk niet correct in de spantang of de machine heeft mogelijk een uitlijningsprobleem. Controleer de werkstukopspanning opnieuw en geef het onderdeel aan als de tolerantie krap is.
- Bramen aan de buitenrand. Een kleine afschuining of een zorgvuldig gecontroleerde uitgangsbeweging kan een scherpe braam voorkomen die de hantering of montage belemmert.
Kwaliteitscontroles na confrontatie
Controleer na het snijden de basis voordat het onderdeel de machine verlaat. De totale lengte is meestal de eerste meting; een schuifmaat of micrometer geeft een snelle aflezing, terwijl een hoogtemeter op een oppervlakteplaat beter is voor nauwe toleranties. De vlakheid kan worden gecontroleerd met een liniaal of op een vlakplaat, en de haaksheid op de as kan worden geverifieerd met een meetklok. Op delen met een schouder moeten het gezicht en de schouder samen worden gecontroleerd, omdat de een er goed uit kan zien terwijl de ander uit relatie is.
Oppervlakteafwerking is zowel een visuele als een functionele controle. Een vlak dat er dof uitziet, kan nog steeds binnen de tolerantie vallen, maar een gescheurd of besmeurd oppervlak kan duiden op gereedschapsslijtage of een probleem met de snijgegevens. Het ontbramen moet volgen op het vlakleggen wanneer de rand wordt gehanteerd of gemonteerd. Bij de productie is het beste bekledingsproces het proces dat consistent blijft van het eerste tot het laatste onderdeel, dus de standtijd van het gereedschap en de maatslijtage moeten worden gevolgd in plaats van ontdekt bij de eindinspectie.
Monteren op de draaibank is een fundamentele vaardigheid en een essentieel onderdeel van de productie. Het creëert het referentieoppervlak waar veel andere bewerkingen van afhankelijk zijn, en het bepaalt de lengte die bepaalt of een onderdeel past. Of het nu gaat om een eenmalige reparatie op een handmatige draaibank of om een herhaalde CNC-klus, de regels zijn hetzelfde: zet het onderdeel vast, stel het gereedschap in het midden, kies verstandige snijgegevens en meet het resultaat. Als u een onderdeel plant dat een schoon oppervlak, een vierkante schouder of een strak gecontroleerde lengte nodig heeft, praat ons team graag met u over de geometrie en toleranties voordat de eerste chip wordt gesneden.