Vlakheid en rechtheid staan naast elkaar op bijna elke GD&T-wandkaart, beide behoren tot de vormenfamilie en geen van beide heeft een datum nodig. Dat is precies de reden waarom ze op tekeningen worden verwisseld. In onze winkel komt de vraag meestal met een print erop: er wordt gesproken over vlakheid op een vlak dat alleen maar recht hoeft te zijn, of er wordt rechtheid uitgesproken op een oppervlak dat moet afdichten tegen een pakking.
Wat volgt is de werkende versie van de vergelijking, geschreven vanaf de kant van de bank waar het onderdeel feitelijk wordt bewerkt en gemeten, in plaats van vanuit de definitie in het leerboek.
Het korte antwoord: één lijn of één oppervlak
Rechtheid beperkt hoe ver een enkele lijn kan dwalen, hetzij een lijnelement op een oppervlak, hetzij de afgeleide middenas van een cilinder. Vlakheid beperkt hoe ver een heel oppervlak kan afdwalen, in alle richtingen tegelijk.
Een handige manier om de relatie in je hoofd te houden is deze: vlakheid is rechtheid die over een heel oppervlak wordt aangebracht. Als een gezicht echt vlak is, is elke lijn die je erop kunt tekenen recht, dus vlakheid impliceert rechtheid. Het omgekeerde geldt niet. Een gedraaide plaat kan recht zijn langs elke individuele lijn die u controleert en toch niet vlak zijn, omdat de lijnen allemaal recht zijn, maar niet coplanair. Vlakheid is de strengere controle, en de twee zijn nooit uitwisselbaar.
Wat rechtschapenheid eigenlijk bepaalt
Rechtheid is er in twee smaken, en ze gedragen zich heel anders zodra het onderdeel de machine bereikt.
Rechtheid van het oppervlak
De tolerantiezone bestaat uit twee parallelle lijnen op een afstand t van elkaar. Elk lijnelement van het oppervlak dat in de richting ligt waarop de callout van toepassing is, moet daartussen vallen. Het detail dat over het hoofd wordt gezien, is dat de rechtheid van het oppervlak directioneel is: een machinaal bewerkte plaat kan een rechtheidscontrole over de lengte doorstaan en toch over de breedte gebogen zijn, omdat de callout er nooit zo uitzag. Als het hele gezicht gecontroleerd moet worden, is dat vlakheid, niet rechtheid.
Rechtheid van de as
Toegepast op een maatkenmerk, bepaalt rechtheid de afgeleide middenlijn van een schacht, pen, tapeind of gat. De zone wordt een cilinder met diameter t, en de as moet er van het ene uiteinde naar het andere binnen blijven. Dit is de melding die de verbogen pin opvangt die zich in een batch verstopt, en degene die een eenvoudige go/no-go-bevestiging een langzame inspectieroutine laat vervangen.
Omdat de rechtheid van de as verbonden is aan een element met een afmetingsdimensie, kan het een maximale modificator voor de materiële toestand dragen. Die modifier geeft bonustolerantie omdat de werkelijke maat afwijkt van MMC. Daarom verschijnt de callout zo vaak op assen en bevestigingsmiddelen met een groot volume waar de cyclustijd ertoe doet.
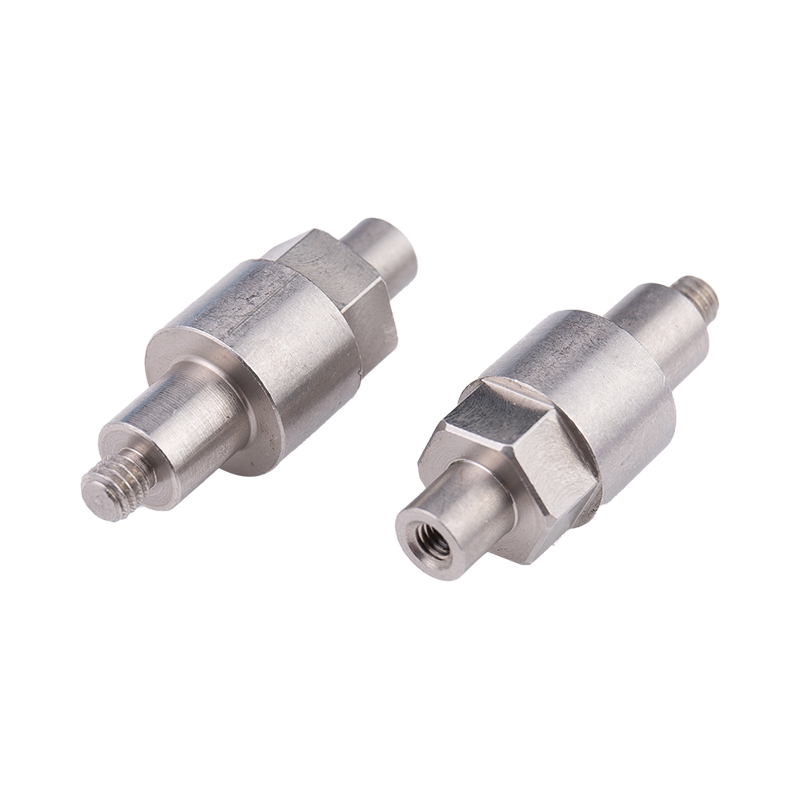 Aangepaste zeshoekige getrapte as met schroefdraaduiteinden Op maat gemaakte roestvrijstalen zeshoekige getrapte as met draadeinden en een zeszijdig middengedeelte, machinaal bewerkt volgens de gevraagde specificaties voor bevestigings- en dragende toepassingen. Bekijk Product →
Wat vlakheid eigenlijk bepaalt
Vlakheid definieert twee evenwijdige vlakken, gescheiden door de tolerantiewaarde, en vereist dat elk punt van het aangegeven oppervlak ertussen zit. Er is geen referentiepunt, geen oriëntatie en geen locatie in de besturing: de zone zweeft en kan vrij kantelen. Een gezicht kan volkomen vlak zijn terwijl het op drie graden ten opzichte van het pasvlak zit, en de aanduiding van de vlakheid zal er nooit een woord over zeggen.
Die zwevende zone verklaart het grootste deel van de verwarring die we zien. Een vlakheidsmarkering op een afdichtingsvlak garandeert alleen dat het vlak een goed vlak is. Als de print ook parallel aan een montageflens moet zitten, heeft de print parallelliteit nodig met een referentiepunt, of een profielcontrole die vorm en oriëntatie samen vastlegt.
Waar vlakheid zijn plaats verdient: pakkingzittingen, flensvlakken, lageroppervlakken van ringen, de basis van een kleplichaam, vacuümklauwplaten en metercontacten, overal waar het contact uniform moet zijn of een afdichting moet blijven zitten.
 Aangepaste roestvrijstalen luchtstroomregelklepbehuizing Op maat gemaakt roestvrijstalen kleplichaam voor binnenkamercomponenten van luchtstroomregelapparaten, met specificaties en oppervlaktebehandeling ingesteld op basis van de toepassingsvereisten. Bekijk Product →
Vlakheid versus rechtheid, naast elkaar
Beide vormcontroles worden geverifieerd zonder een referentiepunt, maar alleen vlakheid kijkt in één keer naar het hele oppervlak. | Punt van vergelijking | Rechtheid | Vlakheid |
| GD&T-symbool | Eén enkele horizontale lijn | Een parallellogram |
| Wat het beperkt | Eén lijnelement, of de afgeleide middenas van een cilinder | Het hele oppervlak, in alle richtingen |
| Tolerantiezone | Twee parallelle lijnen, of een cilinder rond de as | Twee evenwijdige vlakken |
| Datumreferentie | Geen vereist | Geen vereist |
| MMC-modificatie | Toegestaan op asrechtheid van een kenmerk van grootte | Niet van toepassing |
| Typische inspectie | Richter en voeler, meetklok op een plaat, CMM-lijnscan, functionele meter | Vlakplaat en hoogtemeter, CMM-puntraster, optisch vlak |
| Typische onderdelen | Assen, pennen, tapeinden, geleiderails, draad, extrusies | Afdichtingsvlakken, flenzen, ringen, platen, blokken |
| Hoe een mislukking eruit ziet | De lijn of as buigt | Het oppervlak draait, buigt of schotelt |
Waar de twee in verwarring raken bij een echte tekening
Een vlakheidstoelichting die het werk van parallellisme doet
Een ontwerper wil dat een afdekplaat gelijkmatig zit, schrijft vlakheid 0,05 en vraagt zich dan af waarom de plaat nog steeds op de behuizing schommelt. De vlakheidscontrole is geslaagd; de stoel was gekanteld. De oplossing is een gegeven en een parallelle toelichting, meestal met een iets lossere vlakheid, zodat de twee controles het tolerantiebudget op een verstandige manier verdelen in plaats van met elkaar in gevecht te gaan.
Rechtheid gecontroleerd in slechts één richting
We hebben delen zien aftekenen met een richtliniaal over de lengte, terwijl de eigenlijke boog over de breedte lag. Als de tekening rechtheid van het oppervlak heeft, spreek dan schriftelijk af in welke richting de lijnelementen lopen, of upgrade naar vlakheid als de functie het hele vlak nodig heeft.
Rechtheid van de as mistaken for roundness
Een as kan bij elke doorsnede perfect rond zijn, de hele dag zijn diameter behouden en toch gebogen zijn als een banaan. Grootte en rondheid zeggen niets over de as. Alleen asrechtheid, of een slingering of positiecontrole, vangt deze toestand op.
Hoe deze toleranties in de productie worden gehandhaafd
Vormtoleranties worden bepaald lang voordat een inspecteur het onderdeel aanraakt. Ze leven in het procestraject, de opstelling en de volgorde van bewerkingen.
- Voor vlakheid laat vlakfrezen een karakteristiek bol of bol vlak achter wanneer een dun onderdeel hard wordt vastgeklemd; vlakslijpen en leppen gaan nog verder; dun materiaal heeft spanningsverlichting en lichte nabewerking nodig.
- Voor rechttrekken, draaien en centerloos slijpen houdt u een as goed vast, maar door warmtebehandeling en galvaniseren kan een as achteraf verbuigen, dus het rechttrekken hoort bij het traject en niet aan het einde als reddingsoperatie.
- Voor inspectie kunnen een CMM-puntraster en een optisch vlak op een golvend oppervlak terecht van mening verschillen, dus het is veel goedkoper om de methode vóór de eerste batch te regelen dan erna.
Gestempelde onderdelen gedragen zich weer anders: een ring die uit een strip is gesneden, draagt de restspanning van de spoel over, dus het lagervlak moet worden gemunt of vlak worden geslepen in plaats van eenvoudigweg te worden geponst. Het onder controle houden van dat soort driften is dezelfde discipline die erachter zit hoe we de maatnauwkeurigheid van run tot run voorspelbaar houden .
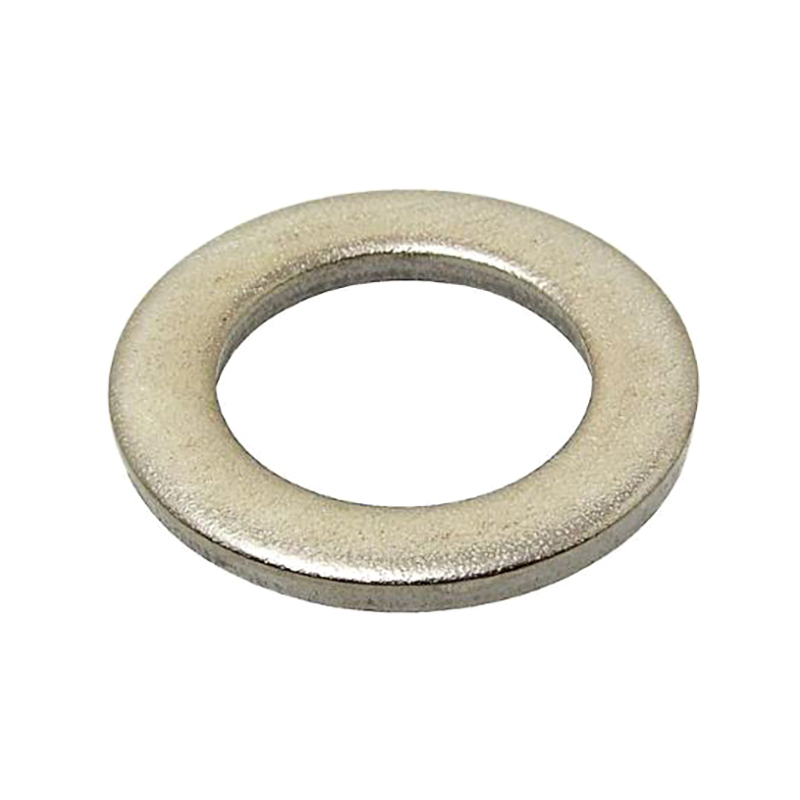 DIN 125 2.7 Stalen platte ringen met zinkafwerking Platte sluitring DIN 125 2.7 van staal met zinkafwerking, aangeboden door een fabrikant die ook aangepaste, niet-standaard en business-to-business bestellingen ondersteunt. Bekijk Product →
Wat we vragen voordat we een vormtolerantie citeren
- Moet het kenmerk worden afgedicht, gelokaliseerd of er gewoon plat uitzien? Het antwoord bepaalt welk besturingselement op de print hoort.
- Is de eis eenzijdig of volledig oppervlak? Als de functie alleen een lijn nodig heeft, is rechtheid de goedkopere belofte.
- Welke datumstructuur gebruikt de assemblage werkelijk? De vorm alleen beschrijft zelden hoe een onderdeel zich gedraagt nadat het is vastgeschroefd.
- Hoe wordt het kenmerk geverifieerd: meter, CMM of oppervlakteplaat? Inspectiemethode en tolerantiewaarde moeten samen worden gekozen.
- Wat kan het proces realistisch gezien bereiken? Ongeveer 0,02 mm is routine bij het frezen van een stijf onderdeel, terwijl 0,005 mm over het algemeen slijpen of leppen vereist.
Wanneer de geometrie niet gedekt wordt door een gepubliceerde standaard, citeren we deze als a niet-standaard bevestigingsmiddel of machinaal bewerkt onderdeel en bevestig zowel de controle- als de meetmethode voordat u metaal snijdt.
Geen van beide controles is moeilijk als het verschil eenmaal duidelijk is. Rechtheid let op een lijn, vlakheid let op een oppervlak, en vlakheid is gewoon de hardere belofte. Wanneer een tekening ze door elkaar haalt, wordt het onderdeel meestal nog steeds gemaakt, maar wordt het geïnspecteerd op basis van de verkeerde vraag, en dat is waar uitval, ruzies en late verzendingen vandaan komen. Stuur ons de print samen met het bijbehorende onderdeel, en wij zullen u vertellen welk bijschrift daadwerkelijk beschrijft wat de montage nodig heeft.